صفحه اصلیمحتوای آموزشیمقالات تخصصیNDT, Welding & Pipingنرم‌افزارهای رایگاننسخه‌های Demoدرباره منتماس
پلتفرم تخصصی آموزش و بازرسی

NDT-QC.IR
مرجع آموزش، بازرسی و کنترل کیفیت

دانش کاربردی در جوشکاری، NDT، پایپینگ و QC؛ همراه با مطالب تخصصی، تصاویر آموزشی و ابزارهای مهندسی برای بازرسان و مهندسان صنایع نفت، گاز و پتروشیمی.

WeldingNDTPipingQCASME / API
🎓
آموزش کاربردی
🔍
NDT و بازرسی
🧰
ابزارهای مهندسی
🏭
تجربه صنعتی
محتوای آموزشی

دانش فنی که در پروژه و مصاحبه به کار می‌آید

محتوای تصویری و متنی برای بازرسان جوش، NDT و مهندسان پایپینگ — روی هر تصویر کلیک کنید تا در اندازه کامل ببینید.

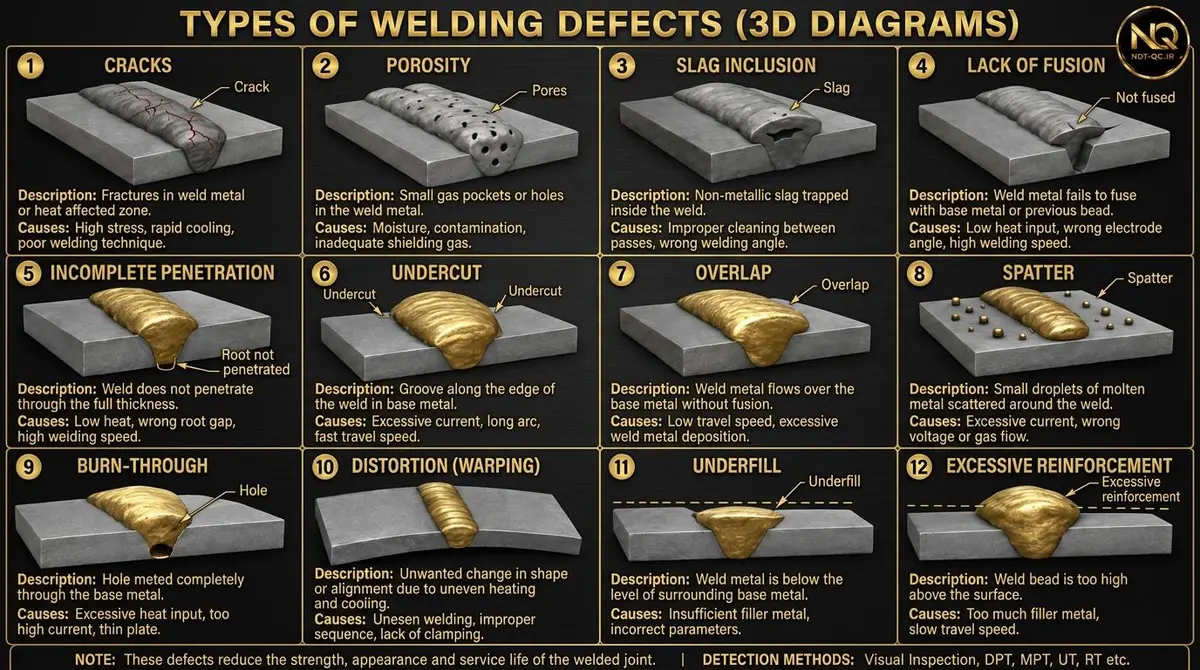
انواع عیوب جوشکاری - دیاگرام سه‌بعدی
WELDING Types of Welding Defects (3D Diagrams)

انواع عیوب جوشکاری

عیوب جوشکاری ناپیوستگی‌هایی در فلز جوش، فلز پایه یا HAZ هستند که می‌توانند بر استحکام، یکپارچگی و عمر سرویس اتصال تأثیر بگذارند. پذیرش یا رد هر عیب باید بر اساس کد، مشخصات پروژه و معیارهای پذیرش انجام شود.

  • ترک (Crack) — بحرانی‌ترین عیب؛ طولی، عرضی، گرم یا سرد
  • تخلخل (Porosity) — حفره‌های گازی در فلز جوش
  • آخال سرباره (Slag Inclusion) — مواد غیرفلزی محبوس در جوش
  • عدم ذوب (Lack of Fusion) — عدم یکپارچگی با فلز پایه یا پاس قبلی
  • عدم نفوذ (Incomplete Penetration) — نفوذ ناکافی در ریشه
  • بریدگی کناره، روی‌هم‌افتادگی، پاشش، سوختگی، اعوجاج، کمبود فلز و تقویت بیش از حد
روش‌های تشخیص: VT، PT/DPT، MT/MPT، UT، RT
وجود ناپیوستگی لزوماً به معنی مردود بودن نیست؛ ارزیابی بر اساس Acceptance Criteria پروژه است.
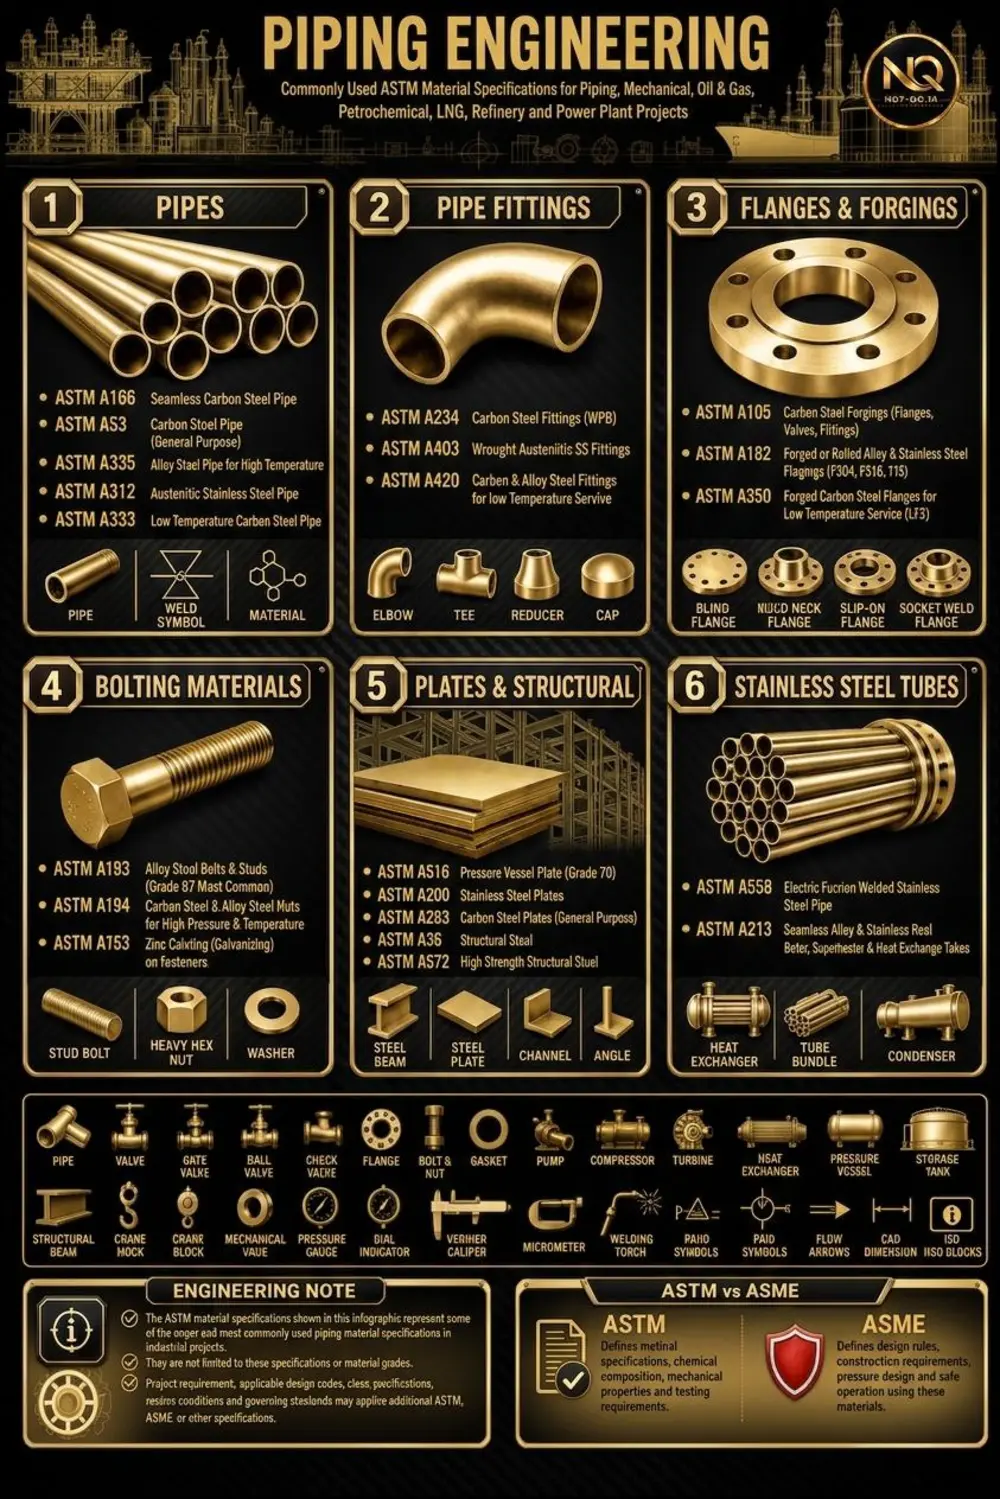
مشخصات ASTM متریال در مهندسی پایپینگ
PIPING Piping Engineering — Common ASTM Material Specifications

مشخصات متداول متریال در مهندسی پایپینگ

شناخت استانداردهای ASTM برای لوله‌ها، اتصالات، فلنج‌ها، پیچ و مهره، ورق‌ها و تیوب‌ها از مهارت‌های کلیدی مهندسان پایپینگ و بازرسان QC در پروژه‌های نفت، گاز و پتروشیمی است.

  • لوله‌ها: A106، A53، A335، A312، A333
  • اتصالات: A234 (WPB)، A403، A420
  • فلنج و فورج: A105، A182، A350 — انواع WN، SO، BL، SW
  • پیچ و مهره: A193 B7 + A194 2H (ترکیب متداول)
  • ورق و سازه: A516، A240، A36، A572
  • تیوب: A358، A213 (بویلر و مبدل حرارتی)
ASTM در مقابل ASME: ASTM مشخصات متریال (ترکیب شیمیایی، خواص مکانیکی، آزمون) را تعریف می‌کند. ASME الزامات طراحی، ساخت و بهره‌برداری ایمن را مشخص می‌کند (مثل B31.3، Sec.IX، Sec.V).
انواع الکترودهای جوشکاری
WELDING ELECTRODES Electrode Types & Applications

انواع الکترودهای جوشکاری

الکترود جوشکاری یکی از مهم‌ترین عوامل تعیین‌کننده کیفیت جوش است. انتخاب صحیح الکترود بر اساس نوع فلز پایه، ضخامت، موقعیت جوش و سرویس کاری، نقش کلیدی در استحکام و دوام اتصال دارد.

  • 🔹 ۱. E6013 – الکترود فولاد نرم: چندمنظوره و عمومی با قوس پایدار و جدا شدن آسان سرباره. رایج در ساخت، تعمیرات، جوشکاری سازه‌های سبک و نگهداری عمومی.
  • 🔹 ۲. E7018 – الکترود کم‌هیدروژن: جوش‌های قوی با خواص مکانیکی عالی. پوشش کم‌هیدروژن خطر ترک‌خوردگی ناشی از هیدروژن را کاهش می‌دهد. گسترده در سازه‌ها، مخازن تحت فشار، خطوط لوله و ساخت‌وسازهای سنگین.
  • 🔹 ۳. E6010 – الکترود نفوذ عمیق: نیروی قوس قوی و نفوذ عمیق برای پاس ریشه و کاربردهایی که نفوذ خوب ضروری است. معمولاً در جوشکاری لوله و سازه‌ای استفاده می‌شود.
  • 🔹 ۴. E308L – الکترود فولاد زنگ نزن: برای جوشکاری فولادهای ضدزنگ ۳۰۴ و مشابه. مقاومت خوبی در برابر خوردگی دارد و در ساخت و نگهداری قطعات فولاد ضدزنگ کاربرد گسترده‌ای دارد.
  • 🔹 ۵. E309L – الکترود فولاد زنگ نزن: مناسب برای اتصال فولاد ضدزنگ به فولاد کربنی یا کم‌آلیاژ و جوشکاری فلزات غیرمشابه. مقاومت خوبی در برابر ترک‌خوردگی و شرایط سرویس در دمای بالا دارد.
  • 🔹 ۶. E316L – الکترود فولاد زنگ نزن: مقاومت عالی در برابر خوردگی، به‌ویژه در محیط‌های شیمیایی، رطوبت و کلریدها. معمولاً در تجهیزات فرآوری شیمیایی، غذایی، دارویی و دریایی استفاده می‌شود.
  • 🔹 ۷. E7024 – الکترود سنگین‌کار: برای جوشکاری با نرخ رسوب بالا. فلز را سریع رسوب می‌دهد و برای کارهای ساخت بزرگ، جوش‌های گوشه‌ای و بهره‌وری بالا مفید است.
  • 🔹 ۸. E7048 – الکترود رسوب بالا: بازده رسوب بالایی دارد و برای ساخت سنگین و جوشکاری تولیدی که نیاز به رسوب سریع‌تر فلز است مناسب است.
  • 🔹 ۹. E8018-C3 – الکترود فولاد کم‌آلیاژ: برای جوشکاری فولادهای کم‌آلیاژ و با استحکام بالا. استحکام جوش خوبی فراهم می‌کند و در خواص مکانیکی بهبودیافته کاربرد دارد.
  • 🔹 ۱۰. E9018-B3 – الکترود استحکام بالا: برای کاربردهای فولاد آلیاژی با استحکام بالا و مقاوم در برابر حرارت طراحی شده است. معمولاً در ساخت صنعتی سخت و محیط‌های سرویس دمای بالا کاربرد دارد.
  • 🔹 ۱۱. E11018 – الکترود استحکام بسیار بالا: استحکام جوش بسیار بالایی ایجاد می‌کند و برای کاربردهای سازه‌ای تخصصی و فولادهای با استحکام بالا که عملکرد مکانیکی برتر لازم است در نظر گرفته شده است.
  • 🔹 ۱۲. CuAl-A2 – الکترود جوشکاری برنز: برای اتصال و تعمیر آلیاژهای مس-آلومینیوم، قطعات برنزی و برخی کاربردهای فلزات غیرمشابه استفاده می‌شود. در تعمیرات، نگهداری و ساخت تخصصی مفید است.
🦺 یادآوری ایمنی: همیشه الکترود را مطابق مشخصات سازنده و رویه‌های جوشکاری قابل‌اجرا استفاده کنید. تجهیزات حفاظت فردی مناسب، تهویه کافی، تنظیمات جریان صحیح و نگهداری مناسب الکترودها برای جوشکاری ایمن و باکیفیت ضروری است.
مسیر یادگیری

NDT، جوش و Piping

از اینجا موضوع را انتخاب کنید و مستقیم به آموزش یا مقاله مرتبط بروید.

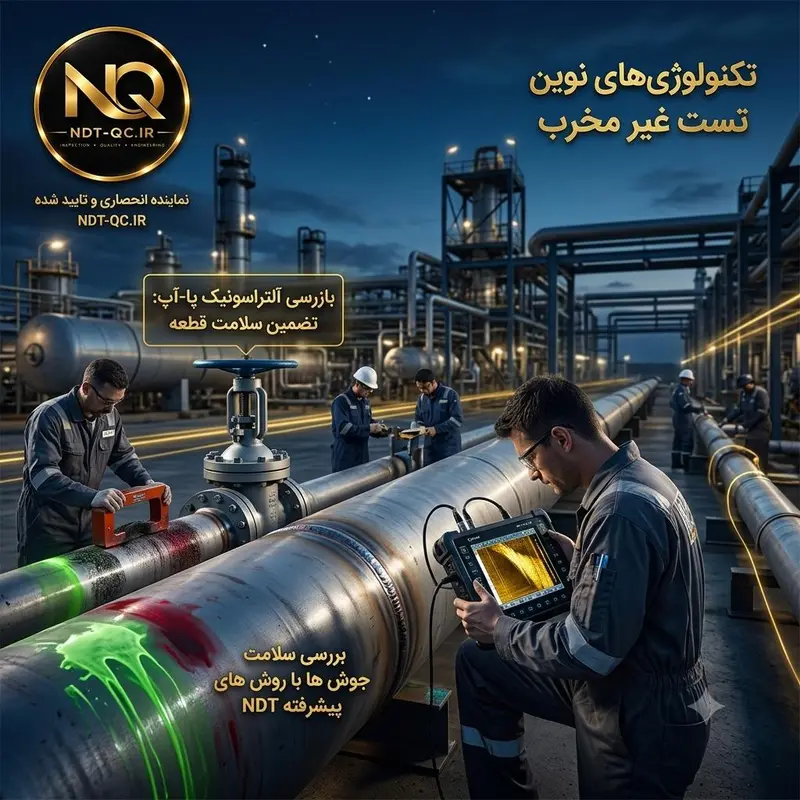
تکنولوژی‌های نوین تست غیرمخرب NDT

آزمون‌های غیرمخرب (NDT)

انتخاب روش بازرسی، محدودیت‌ها و کاربرد هر تکنیک در پروژه.

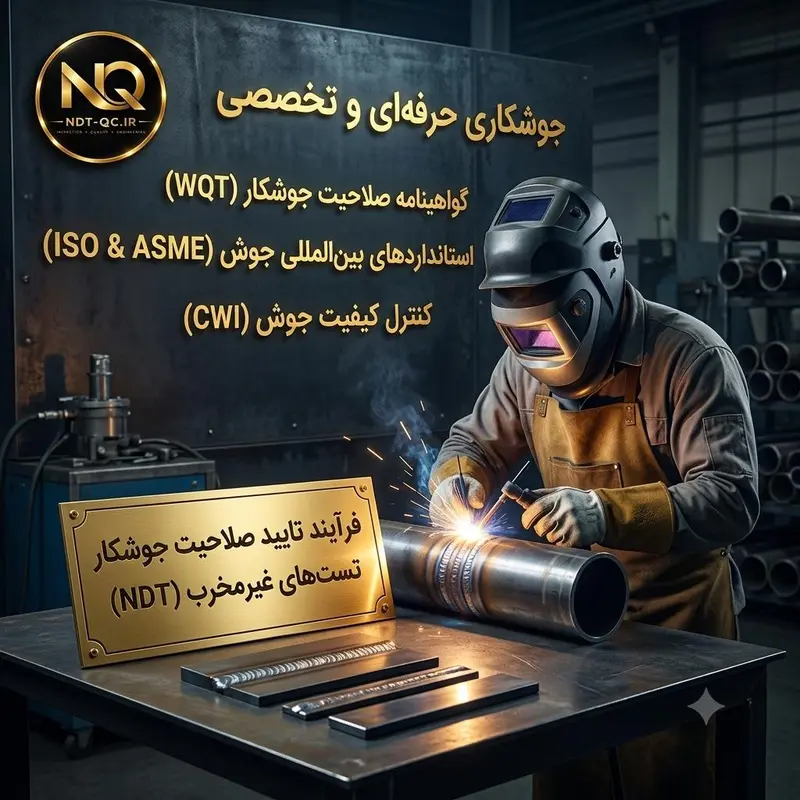
جوشکاری حرفه‌ای و تخصصی

جوشکاری و صلاحیت

عیوب جوش، مدارک WPS/PQR و عملیات حرارتی پس از جوش.

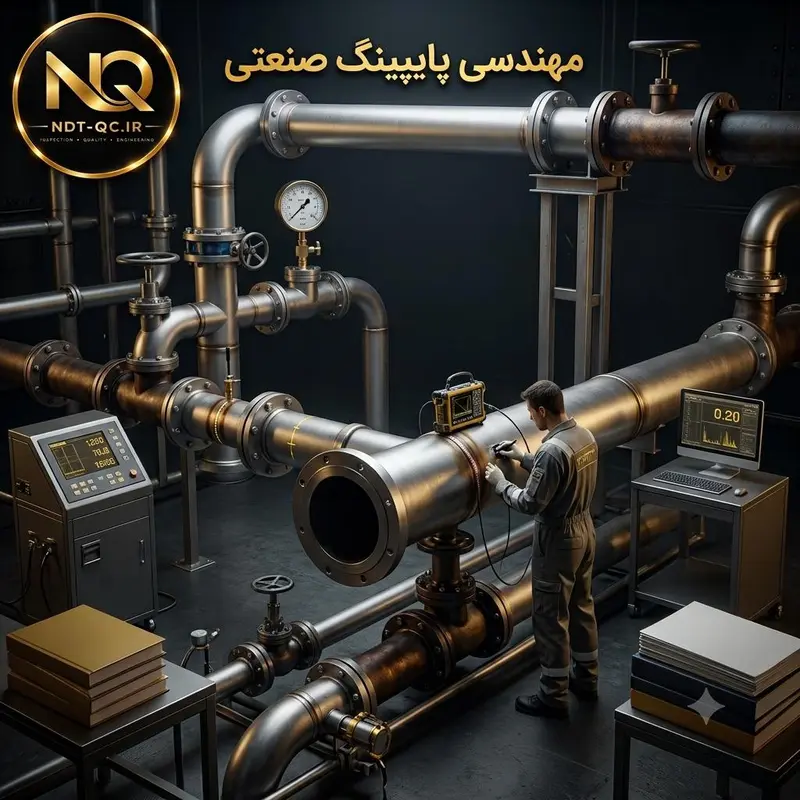
مهندسی پایپینگ صنعتی

مهندسی پایپینگ و QC

نقشه ایزومتریک، تست فشار، متریال ASTM و کنترل کیفیت خط لوله.

مقالات تخصصی

مطالبی که ارزش بازگشت دارند

روی هر موضوع کلیک کنید تا پاسخ کامل مهندسی را ببینید.

NDT

تفاوت RT، UT، PAUT، PT و MT

چه زمانی از هر روش استفاده کنیم و هر روش چه نوع ناپیوستگی‌هایی را بهتر آشکار می‌کند؟

+

۱. بازرسی چشمی (VT)

اولین و پایه‌ای‌ترین روش. برای ارزیابی ظاهر جوش، پروفیل، Undercut سطحی، Overlap، Spatter و آماده‌سازی اتصال. طبق ASME Sec.V و بسیاری از کدها، VT پیش‌نیاز سایر آزمون‌هاست.

۲. مایعات نافذ (PT / DPT)

برای ناپیوستگی‌های باز به سطح در مواد غیرفرومغناطیس و فرومغناطیس: ترک سطحی، تخلخل باز، Lack of Fusion سطحی. روی فولاد زنگ‌نزن، آلومینیوم و آلیاژهای غیرمغناطیسی بسیار رایج است. محدودیت: عیوب زیرسطحی را نشان نمی‌دهد.

۳. ذرات مغناطیسی (MT / MPT)

مخصوص مواد فرومغناطیس. ناپیوستگی‌های سطحی و نزدیک به سطح (تقریباً تا ۲–۳ mm) را آشکار می‌کند. نسبت به PT برای ترک‌های ریز سطحی روی فولاد کربنی حساس‌تر و سریع‌تر است. روی استنلس آستنیتی کاربرد ندارد.

۴. فراصوتی (UT) و PAUT

UT معمولی: برای عیوب داخلی و زیرسطحی — عدم ذوب، عدم نفوذ، ترک داخلی، آخال. قابلیت تعیین موقعیت و تخمین اندازه. نیاز به کالیبراسیون و اپراتور مجرب دارد.

PAUT (Phased Array): چند زاویه و عمق به‌صورت همزمان، تصویرسازی بهتر، پوشش بیشتر در یک اسکن. در خطوط لوله، جوش‌های ضخیم و بازرسی‌های حساس (Oil & Gas) استاندارد طلایی محسوب می‌شود.

۵. رادیوگرافی (RT)

برای عیوب حجمی داخلی: تخلخل، سرباره، Burn-through، نفوذ ناکافی در بسیاری از شرایط. تصویر دائمی (فیلم یا Digital) دارد. محدودیت‌ها: ترک‌های بسته و برخی Lack of Fusion موازی با پرتو ممکن است ضعیف دیده شوند؛ الزامات ایمنی پرتویی اجباری است.

روشسطح / زیرسطح / حجمینمونه کاربرد
VTسطحیهمه جوش‌ها — مرحله اول
PTباز به سطحSS، Al، ترک سطحی
MTسطح + نزدیک سطحفولاد کربنی، جوش سازه
UT / PAUTداخلی / زیرسطحیلوله، مخزن، جوش ضخیم
RTحجمی داخلیجوش لوله، MTO حساس
مرجع: ASME Section V (NDE)، ASME B31.3، API 1104، AWS D1.1 — انتخاب روش باید بر اساس Material، Thickness، Joint Type، Service و ITP پروژه باشد، نه سلیقه شخصی.
Welding

شناخت عیوب جوش

Porosity، Lack of Fusion، Lack of Penetration، Crack و Undercut و نکات مهم ارزیابی آن‌ها.

+

ترک (Crack)

بحرانی‌ترین عیب. انواع: طولی، عرضی، دهانه (Crater)، گرم (Hot) و سرد (Cold/Hydrogen-assisted). در اکثر کدها غیرقابل‌قبول است مگر معیار صریح دیگری تعریف شده باشد. علل: تنش پسماند، سرد شدن سریع، هیدروژن، پیش‌گرم ناکافی، فیلر نامناسب.

تخلخل (Porosity)

حفره‌های گازی در فلز جوش — منفرد، خوشه‌ای یا خطی (Piping porosity). علل: رطوبت الکترود، آلودگی سطح، گاز محافظ ناکافی. پذیرش بر اساس قطر، تعداد و فاصله در واحد طول طبق کد (مثلاً ASME B31.3 یا API 1104).

عدم ذوب (Lack of Fusion)

عدم یکپارچگی فلز جوش با فلز پایه یا پاس قبلی. می‌تواند کناری، بین‌پاسی یا در ریشه باشد. اغلب با UT/PAUT بهتر از RT دیده می‌شود. علل: حرارت ورودی کم، زاویه نامناسب، سرعت بالا، تمیزکاری بد.

عدم نفوذ (Incomplete Penetration)

نفوذ ناکافی در ریشه اتصال. در جوش‌های Groove حیاتی است. علل: Root Gap کم، Root Face زیاد، آمپر پایین، سرعت بالا.

بریدگی کناره (Undercut)

شیار در لبه جوش روی فلز پایه. تمرکز تنش ایجاد می‌کند و ضخامت مؤثر را کم می‌کند. عمق و طول مجاز در کد محدود شده است.

نکته بازرسی: وجود ناپیوستگی ≠ مردودی خودکار. بازرس باید نوع، اندازه، جهت، موقعیت، تعداد و توزیع را با Acceptance Criteria پروژه (کد + Spec) مقایسه کند. مرجع رایج: ASME B31.3 Table 341.3.2، API 1104 Section 9، AWS D1.1.
Piping

نکات مهم Piping QC

Fit-up، متریال، فلنج، جوش، تست و مدارک کنترل کیفیت در پروژه‌های پایپینگ.

+

۱. کنترل متریال (Material Control)

  • مطابقت MTC با PMS / Line Class / Purchase Spec
  • بررسی Heat Number، Grade، Spec (مثلاً A106 Gr.B، A333 Gr.6)
  • Positive Material Identification (PMI) در سرویس‌های حساس
  • ردیابی متریال از انبار تا نصب (Traceability)

۲. Fit-up و آماده‌سازی اتصال

  • Root Gap، Root Face، Bevel Angle طبق WPS و Drawing
  • هم‌راستایی (Alignment / Hi-Lo) در حد مجاز کد
  • تمیزی سطح، حذف رنگ و زنگ در ناحیه جوش
  • تأیید قبل از شروع جوش (Fit-up Inspection)

۳. فلنج و اتصال پیچی

  • نوع فلنج (WN، SO، SW، Blind) مطابق ISO / Drawing
  • Gasket صحیح (نوع، کلاس، متریال)
  • Stud/Nut: معمولاً A193 B7 + A194 2H — طول و تعداد صحیح
  • Sequence سفت‌کردن و Torque / Tensioning طبق Procedure

۴. جوش و NDE

اجرای جوش فقط با WPS تأییدشده و جوشکار دارای WPQ معتبر. NDE طبق ITP و درصد مشخص‌شده در Spec (Spot یا 100%).

۵. تست فشار و مدارک

  • Hydrostatic / Pneumatic Test طبق B31.3 و Procedure
  • Punch List، Test Package، As-Built
  • مدارک نهایی: MDR شامل MTC، WPS/PQR، NDE Reports، ITP، Test Records
مدارک کلیدی QC: PMS، Line Class، ISO Drawing، P&ID، WPS/PQR/WPQ، ITP، MTC، NDE Report، Flange Management Record، Hydro Test Package. بازرس باید ارتباط این مدارک را با کار میدانی کنترل کند.
Standards

WPS / PQR / WPQ

نقش مدارک صلاحیت روش و عملکرد جوشکاری و ارتباط آن‌ها با کد و مشخصات پروژه.

+

WPS — Welding Procedure Specification

دستورالعمل اجرایی جوشکاری. پارامترهای Essential و Non-Essential را مشخص می‌کند: فرآیند، متریال (P-No)، ضخامت، موقعیت، پیش‌گرم، PWHT، فیلر (F-No / A-No)، گاز، آمپر، ولتاژ و سرعت. جوشکار باید طبق WPS کار کند.

PQR — Procedure Qualification Record

سند اثبات صلاحیت روش. با جوش نمونه و آزمون‌های مکانیکی (Tension، Bend، Impact در صورت نیاز) و در صورت لزوم NDE، نشان می‌دهد که WPS می‌تواند اتصال سالم تولید کند. PQR پشتوانه WPS است؛ بدون PQR معتبر، WPS از نظر کدی قابل‌اتکا نیست.

WPQ / WPQT — Welder / Welding Operator Performance Qualification

صلاحیت فرد جوشکار یا اپراتور. ثابت می‌کند شخص می‌تواند با یک فرآیند، در یک موقعیت و محدوده ضخامت مشخص، جوش قابل‌قبول اجرا کند. اعتبار WPQ محدود است و با عدم استفاده در بازه زمانی معین (طبق کد) منقضی می‌شود.

ارتباط منطقی

  • ابتدا PQR → سپس WPS بر اساس آن نوشته می‌شود
  • جوشکار با WPQ در محدوده WPS مربوطه مجاز به جوشکاری است
  • تغییر Essential Variable معمولاً نیاز به PQR جدید یا مکمل دارد
مرجع اصلی: ASME Section IX (برای بسیاری از پروژه‌های فرآیندی و مخازن). همچنین API 1104 برای خطوط لوله و AWS D1.1 برای سازه‌های فولادی. در پروژه، Code + Client Spec تعیین می‌کند کدام متغیر Essential است و چه آزمون‌هایی لازم است.
Piping

نقشه ایزومتریک (Isometric Drawing)

ایزومتریک چیست، چه اطلاعاتی دارد و بازرس QC چگونه باید آن را بخواند و کنترل کند؟

+

ایزومتریک چیست؟ (۲D یا ۳D؟)

سیستم لوله‌کشی واقعی سه‌بعدی است (طول، عرض، ارتفاع). اما نقشه ایزومتریک از نظر ماهیت، یک نقشه دوبعدی (2D Drawing) است که با نمایش ایزومتریک سه‌بعدی (3D Representation) مسیر لوله را نشان می‌دهد.

خطوط معمولاً در سه جهت اصلی ترسیم می‌شوند: افقی راست ≈۳۰°، افقی چپ ≈۳۰°، و قائم عمودی. به همین دلیل روی یک صفحه دوبعدی می‌توان ارتفاع، مسیر و موقعیت فضایی را همزمان دید.

پاسخ حرفه‌ای در مصاحبه: Piping Isometric یک نقشه دوبعدی با نمایش ایزومتریک سه‌بعدی از سیستم لوله‌کشی است — نه «نقشه سه‌بعدی» به معنای مدل ۳D.

تفاوت Isometric، GA و مدل سه‌بعدی

  • Piping Isometric: نقشه اجرایی ۲D با نمایش ۳D؛ جزئیات ساخت، جوش، متریال و بازرسی خط
  • GA Drawing (General Arrangement): جانمایی کلی تجهیزات و لوله‌ها در پلان/ارتفاع؛ برای درک چیدمان، نه جزئیات هر اسپول
  • 3D Model (PDMS / E3D / SP3D و مشابه): مدل واقعی سه‌بعدی نرم‌افزاری؛ Clash Check، استخراج ISO و MTO از آن انجام می‌شود

اطلاعات کلیدی روی ISO

  • Line Number و واحد فرآیندی (Unit / Area)
  • Pipe Spec / Line Class — متریال، سایز، Schedule، فلنج کلاس
  • سایز و ضخامت لوله، نوع و رده اتصالات
  • شماره و نوع شیرآلات، فلنج، Gasket و Bolting
  • موقعیت جوش‌ها (Shop / Field) و در بسیاری از نقشه‌ها شماره WPS
  • مختصات یا Elevation، شیب (Slope)، Branch connections
  • ارجاع به P&ID، Support Detail و Spool Number

وظیفه بازرس QC در برابر ISO

  • تطابق متریال نصب‌شده با Line Class و BOM ایزومتریک
  • کنترل Fit-up، جهت جریان (Flow Arrow) و Orientation شیر/فلنج
  • بررسی محل جوش Field در برابر نقشه و NDE مورد نیاز
  • ثبت تغییرات میدانی و پیگیری As-Built / Red-Line
  • تأیید اینکه Test Limit و Boundary با Test Package هم‌خوان است
نکته عملی: ایزومتریک جایگزین P&ID نیست؛ P&ID منطق فرآیند را می‌گوید و ISO مسیر اجرایی و جزئیات ساخت را. بازرس باید هر دو را در کنار PMS و ITP ببیند. هر تغییر از نقشه باید با مجوز مهندسی (Technical Query / Site Instruction) مستند شود.
Welding

عملیات حرارتی پس از جوش (PWHT)

PWHT چیست، چه زمانی الزامی است و بازرس باید چه پارامترهایی را کنترل کند؟

+

هدف PWHT

Post Weld Heat Treatment برای کاهش تنش‌های پسماند، بهبود چقرمگی، کاهش سختی در HAZ و حساسیت به ترک هیدروژنی انجام می‌شود. در سرویس‌های ترش (Sour Service)، ضخامت‌های بالا و فولادهای آلیاژی اغلب الزامی است.

چه زمانی معمولاً لازم است؟

  • فولادهای کربنی بالای ضخامت مشخص‌شده در کد (مثلاً طبق B31.3 یا Sec.VIII)
  • فولادهای Cr-Mo (P11، P22، P91) — تقریباً همیشه با محدوده دمایی سخت‌گیرانه
  • سرویس ترش / H2S طبق NACE / ISO 15156 و مشخصات کارفرما
  • وقتی WPS و کد طراحی صراحتاً PWHT را Essential Variable اعلام کرده باشد

پارامترهای کنترلی بازرسی

  • دمای نگهداری (Holding Temperature) و یکنواختی در کل ناحیه
  • زمان نگهداری (Holding Time) — معمولاً بر اساس ضخامت (مثلاً ۱ ساعت به ازای هر ۲۵ mm)
  • نرخ گرم و سرد کردن — جلوگیری از شوک حرارتی
  • تعداد و محل ترموکوپل‌ها، کالیبراسیون تجهیزات، Chart / Record پیوسته
  • محدوده حرارت‌داده‌شده (Soak Band) طبق Procedure

مدارک ضروری

PWHT Procedure، WPS مرتبط، نمودار دما–زمان (Temperature Chart)، گزارش اپراتور، و در صورت نیاز سختی‌سنجی بعد از PWHT (Hardness Survey) برای سرویس ترش.

مراجع: ASME Section VIII، ASME B31.3، ASME Section IX (اثر PWHT روی صلاحیت)، NACE MR0175/ISO 15156. حذف یا تغییر PWHT بدون ارزیابی مهندسی می‌تواند صلاحیت PQR را باطل و ایمنی سرویس را به خطر بیندازد.
Piping

تست هیدرواستاتیک (Hydrotest)

هدف، فشار آزمون، آماده‌سازی، اجرا و نکات ایمنی و مستندسازی تست فشار آب چیست؟

+

هدف Hydrotest

آزمون فشار با آب برای اثبات استحکام و آب‌بندی سیستم لوله‌کشی یا تجهیزات پس از ساخت و نصب. نشتی، ضعف اتصال فلنجی، جوش معیوب و برخی خطاهای مونتاژ در این مرحله آشکار می‌شوند.

فشار و مدت آزمون

  • طبق ASME B31.3 معمولاً حداقل ۱.۵ برابر Design Pressure (با اصلاحات دمایی در صورت نیاز)
  • مدت نگهداری فشار معمولاً حداقل ۱۰ دقیقه پس از پایدار شدن؛ در عمل اغلب طبق Spec کارفرما طولانی‌تر است
  • فشارسنج‌ها باید کالیبره، در محدوده مناسب، و ترجیحاً دو گیج مستقل باشند

آماده‌سازی قبل از تست

  • تکمیل جوش‌ها و NDE الزامی طبق ITP
  • Test Package: حد و مرز تست (Test Limit)، لیست ایزومتریک‌ها، P&ID مشخص‌شده
  • پر کردن با آب تمیز، هواگیری کامل (Venting) در بالاترین نقاط
  • حذف یا ایزوله کردن تجهیزات حساس (ابزار دقیق، Relief در صورت نیاز طبق Procedure)
  • بازرسی چشمی اتصالات و ساپورت‌ها قبل از بالا بردن فشار

حین و بعد از تست

  • افزایش تدریجی فشار، توقف در پله‌های میانی برای بررسی
  • ثبت فشار، دما، زمان شروع و پایان، و هرگونه افت فشار
  • پس از تست: تخلیه کنترل‌شده، خشک‌کردن در صورت نیاز (به‌ویژه سرویس‌های حساس به رطوبت)
  • گزارش Hydrotest با امضای QC، Construction و در صورت نیاز Client / TPI
ایمنی: هرگز پشت فلنج یا در خط مستقیم در برابر اتصال تحت فشار نایستید. Pneumatic Test خطرناک‌تر از Hydro است و فقط با مجوز و Procedure ویژه مجاز است. مرجع: ASME B31.3 Paragraph 345، مشخصات کارفرما و Test Procedure مصوب پروژه.
ابزارهای مهندسی

بعد از آموزش، ابزار مناسب

نسخه وب را همان‌جا در سایت اجرا کنید. اپ‌های رایگان اندروید را مستقیم از سایت دانلود کنید. تلگرام برای عضویت در کانال آموزشی است، نه مسیر اصلی دانلود نرم‌افزار.

Engineering Calculator Pro

Engineering Calculator Pro

رایگان • وب + اندروید

ماشین‌حساب تخصصی برای محاسبات روزمره جوش، NDT، پایپینگ و QC در سایت و کارگاه.

  • محاسبات سریع واحدها و روابط پرکاربرد مهندسی
  • مناسب بازرس، مهندس و تکنسین در محیط پروژه
  • اجرای کامل در مرورگر بدون نصب
پیشنهاد: اول اجرای آنلاین در سایت  |  در صورت نیاز: دانلود رایگان APK از همین صفحه
Oil & Gas Dictionary Pro

Oil & Gas Dictionary Pro

رایگان • وب + اندروید

فرهنگ تخصصی نفت، گاز و پتروشیمی برای درک سریع اصطلاحات فنی در مدارک و جلسات.

  • بانک واژگان تخصصی (نسخه نهایی حدود ۱۰۰۱ واژه)
  • جستجوی سریع اصطلاحات انگلیسی / کاربردی پروژه
  • مناسب مطالعه، مصاحبه و کار با مدارک فنی
پیشنهاد: اول اجرای آنلاین در سایت  |  در صورت نیاز: دانلود رایگان APK از همین صفحه
Demo

نسخه‌های آزمایشی

امکانات را رایگان تست کنید؛ نسخه کامل با لایسنس جداگانه عرضه می‌شود.

Top Quiz Engineering

Top Quiz Engineering

DEMO

آزمون‌های تخصصی جوش، NDT، QC و استانداردها — مناسب آمادگی مصاحبه و ارتقای دانش.

  • بانک سؤالات چندموضوعی با حالت آزمون و مطالعه
  • گزارش نتیجه، مرور غلط‌ها و سطح‌بندی عملکرد
  • تم‌ها و زبان‌های مختلف برای تمرین راحت‌تر
محدودیت Demo: دسترسی محدود به بانک کامل سؤالات
نسخه PRO اندروید: بانک کامل + امکانات حرفه‌ای — 490000 تومان
قیمت تخفیف؛ فعال‌سازی همراه با کد لایسنس
رزرو نسخه اصلی
Material & Electrode Selector

Material & Electrode Selector

DEMO

پیشنهاد متریال و الکترود بر اساس سرویس، دما، فشار و نوع تجهیز — مناسب پایپینگ و جوش.

  • انتخاب بر اساس سیال، دما، فشار و نوع تجهیز
  • پیشنهاد متریال، استاندارد و فیلر (GTAW/SMAW/…)
  • نکات مهندسی و ارجاع به مشخصات رایج ASTM
محدودیت Demo: تعداد تحلیل آزمایشی محدود (مثلاً ۳ نوبت)
نسخه PRO : تحلیل نامحدود + به‌روزرسانی — 590000 تومان
قیمت تخفیف؛ تحویل پس از تکمیل لایسنس
رزرو نسخه اصلی
WPS Generator

WPS Generator

DEMO

تولید ساختار و پیش‌نویس WPS بر پایه منطق ASME Section IX برای آموزش و کار روزمره.

  • فرم کامل اطلاعات WPS (فرآیند، متریال، ضخامت، PWHT و …)
  • پیشنهاد خودکار بازه ضخامت و پلاریته بر اساس منطق کدی
  • خروجی متنی / آماده‌سازی برای کپی و بایگانی آموزشی
محدودیت Demo:
نسخه PRO : خروجی نامحدود — قیمت 999000 تومان
رزرو نسخه اصلی

نسخه + لایسنس در حال آماده‌سازی است. برای ثبت‌نام و رزرو نسخه PRO از بخش تماس یا واتساپ پیام دهید. عضویت تلگرام برای دنبال کردن آموزش‌هاست.

درباره

مهندس احسان رزاقی‌زاده

بازرسی فنی، کنترل کیفیت و تفسیر آزمون‌های غیرمخرب — با بیش از دو دهه تجربه صنعتی.

احسان رزاقی‌زاده، متولد ۱۳۵۸ و ساکن آبادان، از سال ۱۳۸۳ تاکنون در حوزه‌های بازرسی فنی، کنترل کیفیت (QC) و تفسیر آزمون‌های غیرمخرب (NDT) فعالیت می‌کند. بیش از دو دهه حضور مستمر در پروژه‌های نفت، گاز و پالایشگاهی، مبنایی برای شکل‌گیری رویکرد آموزشی و ابزاری NDT-QC.IR بوده است.

از جمله پروژه‌های اجرایی می‌توان به فاز ۱ و فاز ۳ پالایشگاه آبادان، پروژه نمک‌زدایی CPF و انتقال نفت از چاه‌های آزادگان شمالی به سمت اهواز، پالایشگاه گازی بیدبلند بهبهان و چندین پروژه ملی دیگر اشاره کرد.

از سال ۱۳۹۷ همکاری با شرکت ODCC در فاز ۲ پالایشگاه آبادان ادامه دارد؛ مگاپروژه‌ای با مشارکت شرکت SEI چین و شرکت طراحی و ساختمان نفت ODCC در قالب کنسرسیوم. در این پروژه، از ابتدای فاز اجرایی با سمت بازرس ارشد NDT کنسرسیوم تا تحویل نهایی مدارک (Final Book، فیلم‌های رادیوگرافی و Handover) در بخش ۱-۲ به‌صورت پیوسته حضور داشته است.

در کنار فعالیت اجرایی، با راه‌اندازی گروه‌ها و کانال‌های تخصصی و وب‌سایت NDT-QC.IR، تمرکز بر انتقال دانش کاربردی، هم‌افزایی میان بازرسان و مهندسان، و ارائه ابزارهای آموزشی مهندسی بوده است.

تلفن: 09169329140
ایمیل: ehsanrazaghi83@gmail.com
تلگرام: @Ehsanrazaghi1358  |  @TopQuiz_Admin

حوزه‌های تخصصی

NDT QC Piping Welding Inspection RT / UT / PAUT ASME / API Documentation

سوابق شاخص پروژه

  • فاز ۱ و ۳ پالایشگاه آبادان
  • فاز ۲ پالایشگاه آبادان — بازرس ارشد NDT کنسرسیوم (ODCC / SEI)
  • پروژه نمک‌زدایی CPF و انتقال نفت آزادگان شمالی
  • پالایشگاه گازی بیدبلند بهبهان

فضاهای آموزشی

  • وب‌سایت آموزشی NDT-QC.IR
  • کانال و گروه‌های تخصصی NDT_QC
  • کانال آموزشی Top Quiz VIP
  • گروه‌های بازرسی فنی و QC در واتساپ
سؤالات پرتکرار و مصاحبه

پاسخ‌هایی که بارها پرسیده می‌شود

قبل از پیام دادن، این بخش را ببینید. بسیاری از سؤالات رایج بازرس‌ها و داوطلبان مصاحبه اینجا پاسخ داده شده است.

مصاحبه

تفاوت بازرس QC و تکنسین NDT چیست؟

یکی از پرتکرارترین سؤالات مصاحبه در پروژه‌های نفت و گاز.

+

تکنسین NDT: تمرکز اصلی روی اجرای آزمون‌های غیرمخرب (RT، UT، PT، MT، PAUT و ...) و تفسیر نتایج طبق Procedure و Acceptance Criteria است.

بازرس QC (یا QC Inspector): دامنه وسیع‌تری دارد. علاوه بر NDT، کنترل متریال، Fit-up، جوش، مدارک (WPS/PQR/WPQ)، ITP، تست فشار، فلنج و مدارک نهایی (MDR) را هم پوشش می‌دهد.

در بسیاری از پروژه‌ها، بازرس QC ارشد ممکن است بر کار تکنسین‌های NDT نظارت کند. در مصاحبه باید این تفاوت را واضح بیان کنید.

مصاحبه

WPS، PQR و WPQ چه تفاوتی دارند؟

سؤال کلاسیک مصاحبه جوش و QC.

+
  • PQR (Procedure Qualification Record): سند اثبات صلاحیت روش جوشکاری. با جوش نمونه و آزمون مکانیکی به‌دست می‌آید.
  • WPS (Welding Procedure Specification): دستورالعمل اجرایی جوشکاری که بر اساس PQR نوشته می‌شود. جوشکار باید طبق آن کار کند.
  • WPQ / WPQT: صلاحیت فرد جوشکار یا اپراتور. نشان می‌دهد شخص می‌تواند در محدوده مشخص، جوش قابل‌قبول اجرا کند.
ترتیب منطقی: ابتدا PQR → سپس WPS → بعد WPQ جوشکار در محدوده آن WPS.
مصاحبه

تفاوت Hold Point، Witness Point و Spot / Random چیست؟

سؤال مهم برای درک کنترل کیفیت پروژه و ITP.

+

Hold Point: کار نباید بدون حضور و تأیید بازرس (معمولاً TPA یا Client) ادامه پیدا کند. اگر بازرس نباشد، کار متوقف می‌ماند.

Witness Point: بازرس باید مطلع شود و حق حضور دارد، اما اگر نیاید، پیمانکار می‌تواند کار را ادامه دهد (البته باید اطلاع داده باشد).

Spot / Random: بازرسی به‌صورت نمونه‌ای و تصادفی انجام می‌شود. بازرس الزامی به حضور در همه نقاط ندارد و درصد مشخصی از کار را به‌صورت تصادفی کنترل می‌کند.

بازرس QC باید دقیقاً بداند کدام فعالیت Hold، Witness یا Spot/Random است تا برنامه‌ریزی کند.

مصاحبه

چه زمانی PWHT الزامی است؟

سؤال مهم برای پروژه‌های فرآیندی و سرویس ترش.

+

Post Weld Heat Treatment معمولاً در این شرایط الزامی یا بسیار رایج است:

  • فولادهای کربنی بالای ضخامت مشخص‌شده در کد (مثلاً B31.3 یا Sec.VIII)
  • فولادهای Cr-Mo (P11، P22، P91) تقریباً همیشه
  • سرویس ترش / H₂S طبق NACE / ISO 15156
  • وقتی WPS و کد طراحی صراحتاً PWHT را Essential Variable اعلام کرده باشد

بازرس باید Heating Rate، Holding Time و Cooling Rate را در گراف تنش‌زدایی محاسبه و بررسی کند.

مصاحبه

فشار Hydrotest معمولاً چقدر است؟

سؤال پرتکرار در مصاحبه‌های Piping و QC.

+

طبق ASME B31.3 معمولاً حداقل ۱.۵ برابر Design Pressure (با اصلاحات دمایی در صورت نیاز) در نظر گرفته می‌شود.

مدت نگهداری فشار معمولاً حداقل ۱۰ دقیقه پس از پایدار شدن است، اما در عمل طبق Spec کارفرما اغلب طولانی‌تر می‌شود.

نکات مهم بازرسی: هواگیری کامل، گیج‌های کالیبره، Test Limit مشخص، و ایمنی (هرگز در خط مستقیم اتصالات تحت فشار نایستید).

پرتکرار

تفاوت اصلی RT، UT و PAUT چیست؟

یکی از سؤالات همیشگی گروه‌ها و مصاحبه‌ها.

+
  • RT (رادیوگرافی): برای عیوب حجمی داخلی (تخلخل، سرباره، Burn-through). تصویر دائمی دارد. محدودیت در ترک‌های بسته و برخی Lack of Fusion.
  • UT معمولی: برای عیوب داخلی و زیرسطحی. قابلیت تعیین موقعیت و تخمین اندازه. نیاز به اپراتور مجرب و کالیبراسیون.
  • PAUT (Phased Array): چند زاویه و عمق همزمان، تصویرسازی بهتر، پوشش بیشتر. در خطوط لوله و جوش‌های ضخیم استاندارد طلایی محسوب می‌شود.

انتخاب روش باید بر اساس Material، Thickness، Joint Type، Service و ITP پروژه باشد.

پرتکرار

ITP چیست و بازرس چه استفاده‌ای از آن می‌کند؟

سند کلیدی کنترل کیفیت در پروژه.

+

ITP (Inspection and Test Plan) برنامه‌ای است که مشخص می‌کند در هر مرحله از کار، چه بازرسی یا آزمونی، توسط چه کسی (Contractor / TPA / Client) و با چه معیاری باید انجام شود.

بازرس QC از ITP برای این موارد استفاده می‌کند:

  • دانستن نقاط Hold و Witness
  • برنامه‌ریزی بازرسی‌های روزانه
  • اطمینان از اینکه هیچ مرحله‌ای جا نیفتاده
  • هماهنگی با NDE و تست فشار
پرتکرار

چرا نباید سؤالات تکراری را در گروه خصوصی بپرسیم؟

برای حفظ کیفیت گروه‌ها و کانال‌ها.

+

گروه‌ها و کانال‌های NDT-QC با بیش از ۱۰ هزار عضو فعال هستند. سؤالات تکراری باعث شلوغی و کاهش کیفیت بحث‌های فنی می‌شود.

پیشنهاد:

  • ابتدا این بخش و مقالات سایت را جستجو کنید
  • در گروه، سؤال را واضح و با ذکر استاندارد یا شرایط پروژه بپرسید
  • از ارسال تبلیغات و لینک گروه‌های دیگر خودداری کنید

هدف گروه‌ها ارتقای دانش فنی جمعی است، نه پاسخ‌گویی خصوصی به سؤالات تکراری.

نکته: اگر سؤال شما در این لیست نبود، ابتدا مقالات سایت و بخش آموزش‌ها را ببینید. در صورت نیاز، سؤال را در گروه‌های بازرسی فنی و کنترل کیفی در واتساپ و یا گروه تلگرام متصل به کانال تلگرام NDT_QC مطرح کنید.
تماس و جامعه آموزشی

ارتباط با NDT-QC.IR

آموزش، ابزارهای مهندسی، همکاری و عضویت در گروه‌های تخصصی.

تلفن: 09169329140   |   Telegram: @NDT_QC

✈️ عضویت در تلگرام

کانال آموزشی — @NDT_QC کانال ویژه VIP — TopQuiz

برای دریافت مطالب آموزشی و خبر نسخه‌ها عضو شوید. دانلود نرم‌افزارهای رایگان از خود سایت انجام می‌شود.

📸 اینستاگرام

پیج عمومی — @ndt_qc
هدف: ارتقاء دانش فنی فعالان حوزه نفت، گاز، صنایع و پتروشیمی.
قوانین گروه: فقط مطالب مرتبط با بازرسی فنی، نفت، گاز و پتروشیمی — بدون تبلیغات و لینک گروه‌های دیگر — ترجیحاً عضویت فقط در یک گروه.
مقالات برای گوگل و مطالعه: WPS و PQR | هیدروتست | ایزومتریک | PWHT
NDT-QC.IR  |  مهندس احسان رزاقی‌زاده  |  09169329140  |  @NDT_QC